


在塑料、涂料、汽车内饰、家电外壳等产品的外观质量控制中,“颜色是否一致”往往是重要的检测项目。
很多企业会使用色差仪,将人眼看到的颜色转换成L、a、b以及ΔE等数据,用于判断样品与标准样之间的颜色差异。
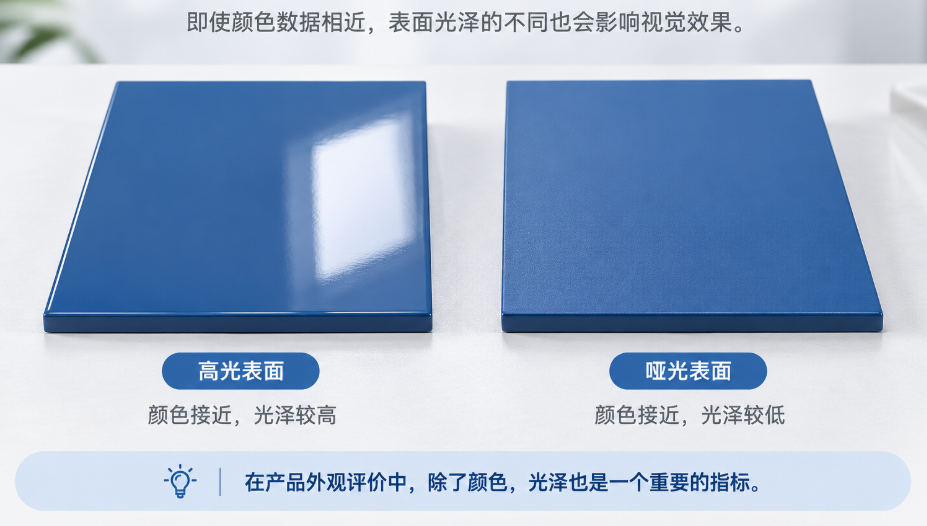
但在实际检测中,有时会遇到这样的情况:两个样品的色差数据已经比较接近,放在一起观察时,外观却还是存在明显区别。
这是为什么?
原因之一,就是我们看到的“外观”,其实不只有颜色。
一、评价产品外观,颜色和光泽是两个不同维度
当光线照射到物体表面后,会发生吸收、反射和散射等现象。
其中,物体对不同波长可见光的反射特性决定了我们感知到的颜色;而表面的镜面反射特性,则会影响我们对光泽的感受。
简单来说:
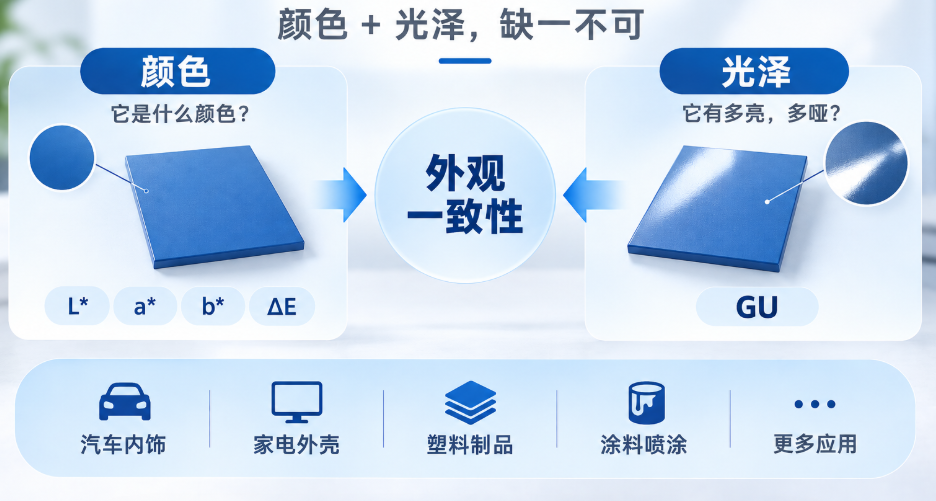
颜色回答的是“它是什么颜色”,光泽回答的是“它有多亮、多哑”。
比如两块黑色塑料板,即使颜色数据比较接近,一块表面光亮,一块呈现哑光效果,放在一起时依然很容易看出区别。
因此,对于外观一致性要求较高的产品,只比较颜色数据,有时并不能完整反映实际的视觉差异。
二、光泽是怎么被测出来的?
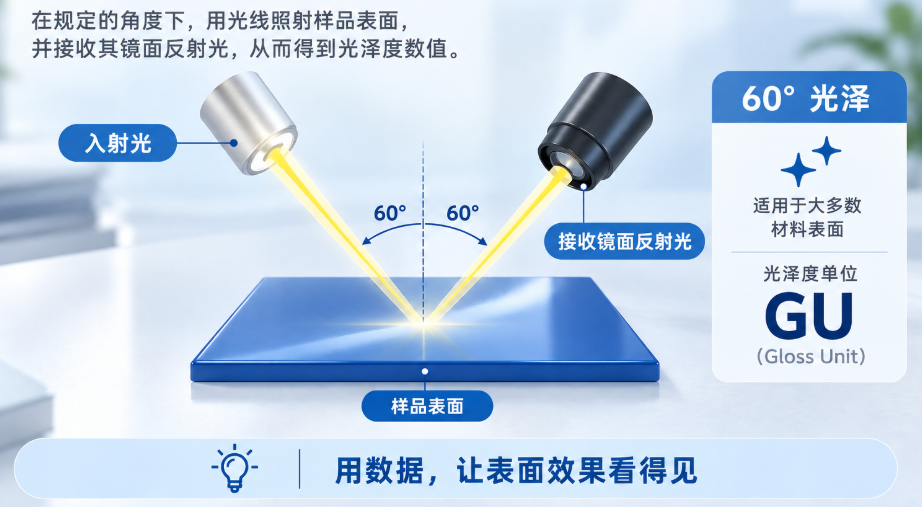
光泽度的测量,本质上是在规定的几何条件下,评价材料表面对光线的镜面反射能力。
实际应用中,经常会看到20°、60°、85°等不同测量角度。其中,60°是一种常见的光泽测量几何条件,适用于较广泛的材料表面光泽评价。
光泽度通常以GU(Gloss Unit)表示。
GU数值的变化,可以帮助我们判断不同批次、不同工艺条件下产品表面状态是否发生变化。
例如在喷涂、注塑等生产过程中,涂层状态、模具表面以及工艺条件的改变,都可能反映在成品的光泽数据上。
三、为什么颜色和光泽适合放在一起看?
颜色与光泽虽然是不同的外观指标,但在实际质量控制中,两者往往需要结合起来分析。
例如标准样和生产样放在一起时,如果发现外观存在差异,可以进一步判断:
是颜色发生了偏移,还是表面光泽发生了变化?
如果颜色数据存在明显差异,就可以进一步排查原料、配色以及生产工艺;如果颜色接近而光泽差异较大,则可以将排查方向更多地放在材料表面状态和加工工艺上。
这样就把原本比较主观的“看起来不太一样”,进一步拆分成颜色差异和光泽差异两个可以量化的维度。
对于批次管理、来料检验以及生产过程质量控制,这种方式也更方便进行数据记录和追溯。
四、颜色和光泽,可以一次测完吗?
传统检测过程中,颜色和光泽通常需要分别使用色差仪和光泽度仪进行测量。
如果一个样品需要同时进行两项检测,就意味着需要分别定位、测量和记录数据。
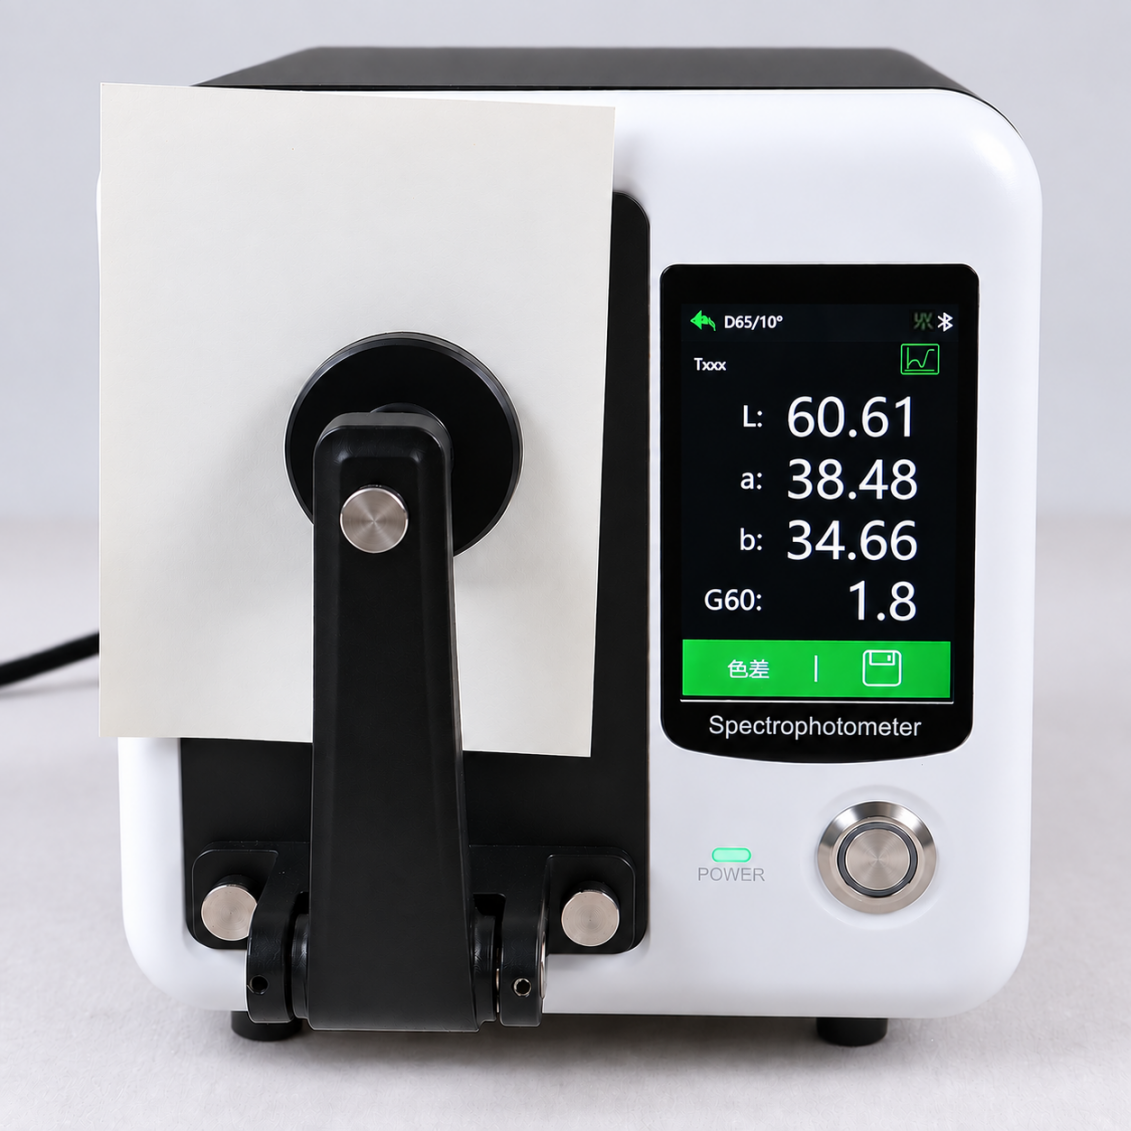
针对这类检测需求,彩谱DS-87CG45/0台式分光测色仪将颜色与光泽测量集成到一台设备中。
仪器采用45/0颜色测量结构,波长范围为360-740nm,颜色测量重复性为ΔE*ab≤0.02,台间差为ΔE*ab≤0.2;同时集成60°光泽测量,光泽测量范围为0-400 GU。
因此,在一次测量过程中,可以同时获得样品的颜色数据和光泽数据。
五、从“看颜色”到“评价外观”
对于颜色质量控制来说,ΔE是一个重要指标,但产品的实际外观并不是由单一数据决定的。
尤其是塑料、涂料、汽车内饰、家电外壳等对表面效果有要求的产品,颜色与光泽可以作为两个相互补充的评价维度。
当我们把“颜色是否一致”和“光泽是否一致”结合起来,就能够从更多维度理解产品之间的外观差异。
这也是颜色与光泽一体测量的意义所在——不是简单地把两个测量功能放在一起,而是让原本依赖视觉描述的外观差异,进一步转化为可测量、可比较、可记录的数据。

