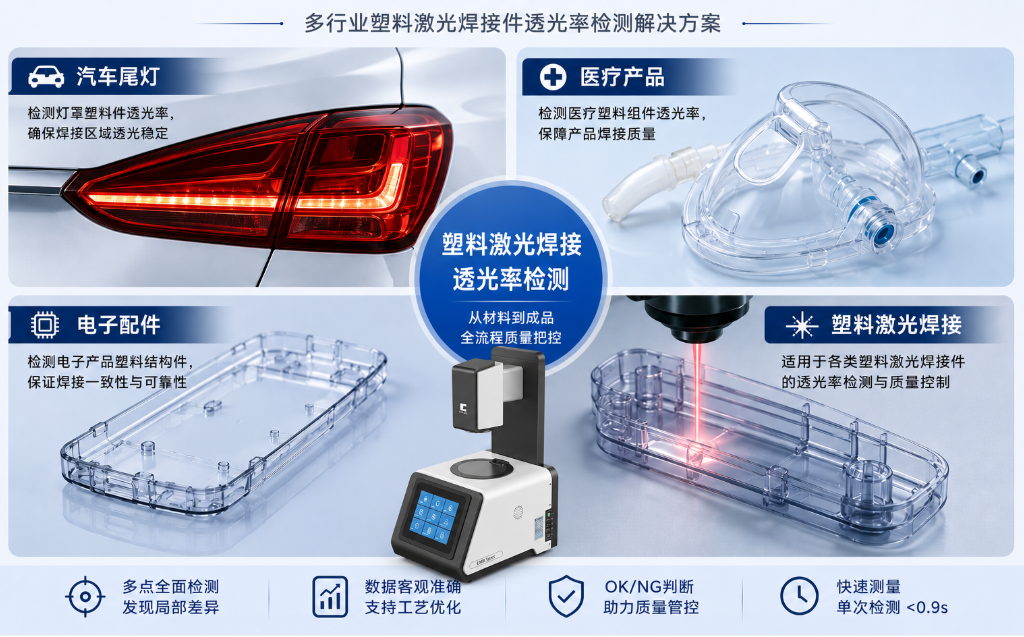
同样的激光参数、同样的焊接设备,为什么换了一批塑料件,焊接效果就出现了变化?
有的区域焊得牢,有的区域焊接不足;同一套工艺参数,上一批产品正常,下一批却需要重新调整。
遇到这类问题,很多人会先检查激光功率、焊接速度、压力等工艺参数。但还有一个容易被忽略的因素——塑料本身的激光透过率。
激光能不能“穿过去”,会影响后面的焊接
在常见的塑料透射激光焊接中,上层通常为激光透过层,下层为激光吸收层。
激光首先穿过上层塑料,到达两层材料的接触区域,由吸收层吸收激光能量并转化为热量,使界面区域熔融并形成连接。
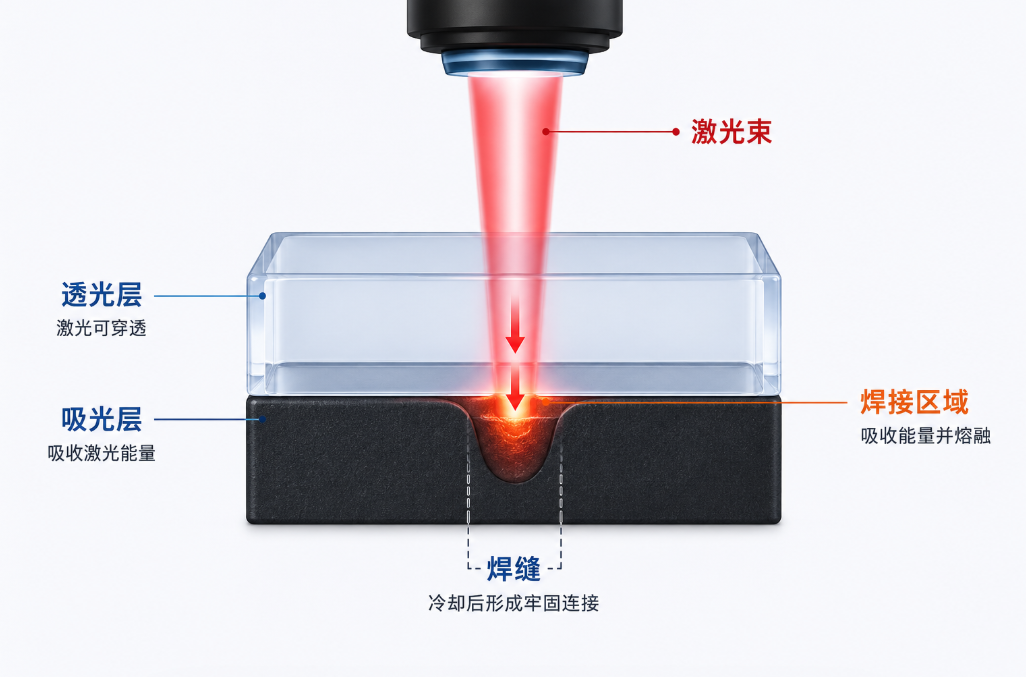
这意味着,上层材料能够透过多少激光,会直接影响到达焊接区域的实际能量。
如果透过率发生变化,即使激光设备设置的输出功率没有改变,真正到达焊接面的能量也可能发生变化。
因此,排查塑料激光焊接稳定性时,除了关注设备参数,也需要看看材料的透过率是否发生了变化。
看起来一样的塑料,透过率可能并不一样
塑料的激光透过率并不是一个固定不变的数值。
材料种类、厚度、颜色、色母、填料、玻纤含量以及注塑工艺等因素,都可能对近红外波段的透过性能产生影响。
例如,两批塑料件肉眼观察颜色基本一致,并不代表它们在940nm波长下的透过率也一致。
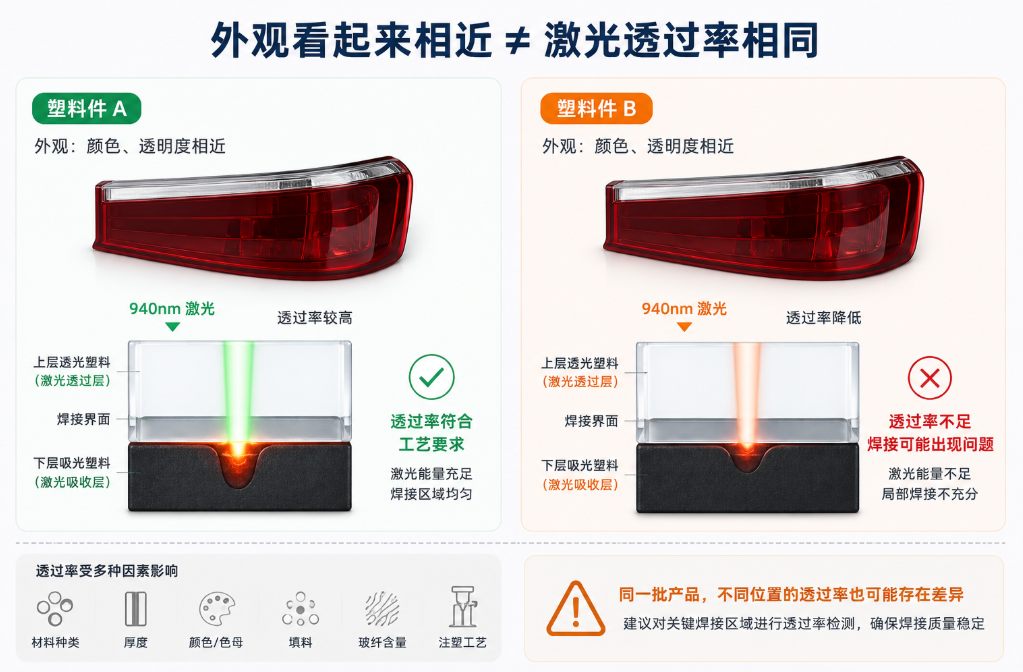
甚至同一个注塑件,由于厚度、材料分布或者成型工艺存在差异,不同位置的透过率也可能出现变化。
这就会带来一个实际问题:
只测一个点,能代表整个焊接区域吗?
从单点检测,到多点同时检测
传统透过率检测通常是在固定位置测量一个数值。
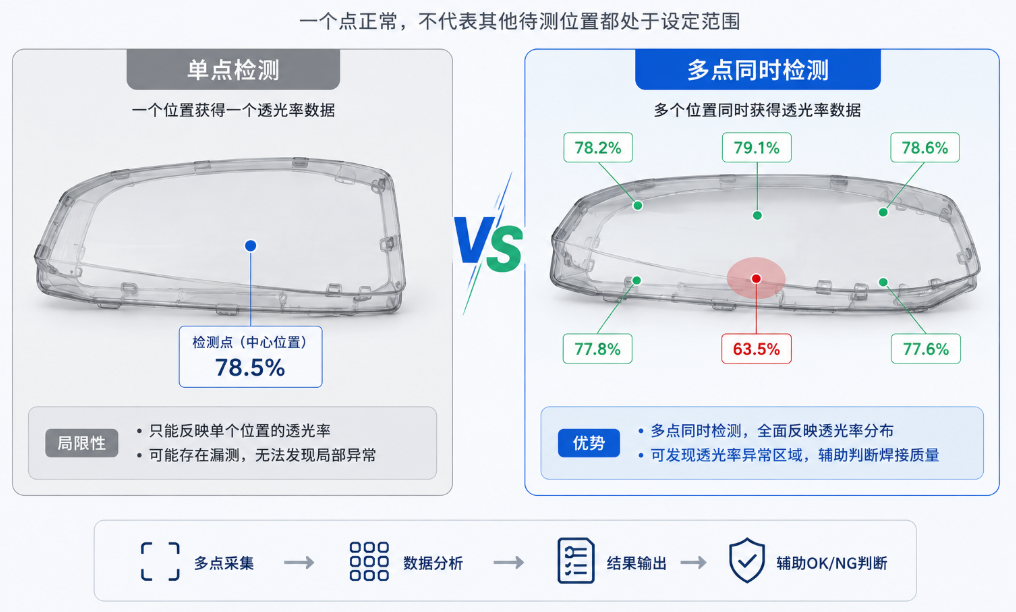
对于均匀材料的常规抽检,这种方式操作简单。但对于汽车尾灯、电子塑料件、医疗塑料组件等具有一定面积或复杂结构的零件,仅测一个位置,有时难以发现局部差异。
比如样品中心位置透过率正常,但靠近边缘或者某个待焊区域的透过率偏低。
如果这个位置恰好没有被测到,就可能出现“检测数据正常,实际焊接却出现异常”的情况。
因此,在一些塑料激光焊接应用中,不仅要知道透过率是多少,还需要知道不同位置分别是多少。
这也是透过率成像分析的价值所在。
TH-200透过率成像分析仪:全画面扫描,多点同时检测透光率
对于塑料激光焊接件来说,只测一个位置,有时难以反映整个待检测区域的透光情况。
彩谱科技TH-200透过率成像分析仪采用垂直照射方式,可对焊接塑料件进行全画面扫描,并对样品进行多点透光率同时检测,减少逐点测量可能带来的漏测问题。
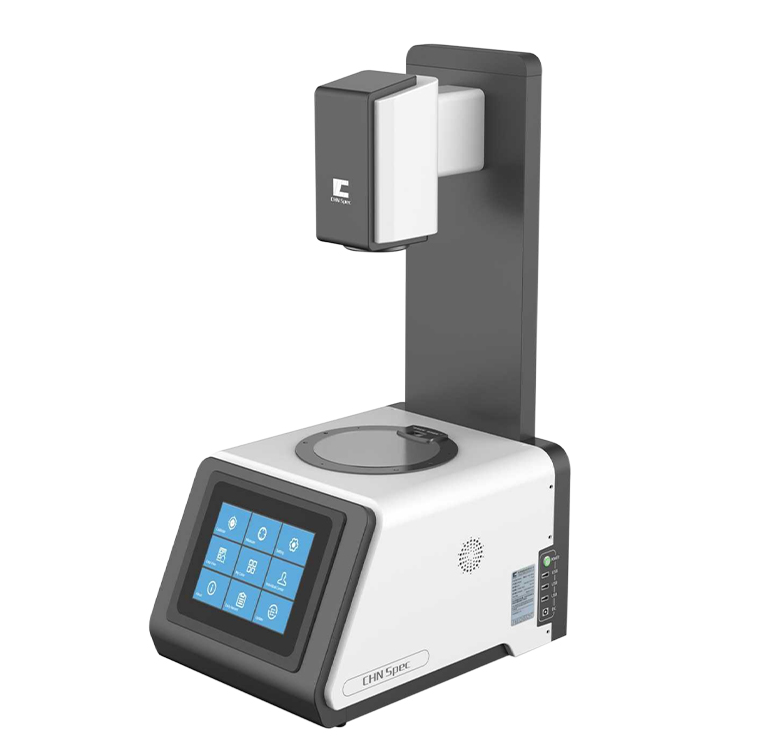
实际检测时,可以根据产品的结构和质量控制要求,自定义检测区域,并设置对应的透光率范围。测量完成后,系统自动提取检测区域的透光率数据,并对焊接质量进行OK/NG判断。
对于汽车尾灯、医疗产品、电子配件等塑料激光焊接件,这种“全画面扫描+多点同时检测”的方式,可以更方便地检查待测区域的透光率是否符合设定要求,为来料检验、工艺验证和生产质量控制提供数据参考。
测透过率,还要注意“波长是否对应”
塑料透过率与波长有关。
同一个塑料件,在不同波长下测得的透过率可能不同。因此,如果实际使用的是940nm激光进行焊接,那么检测时也应重点关注材料在对应波长下的透过表现。
TH-200透过率成像分析仪提供850nm、905nm、915nm、940nm、980nm多种波长选择,可以根据实际激光焊接设备使用的波长选择对应配置。
仪器透光率测量范围为0-100%,单次测量时间<0.9秒,支持自动校准。
除了多个位置的透过率数据,还可以查看检测区域的多点透光率、最大值、最小值、平均值、透光率随时间变化曲线、焊接质量检测,为材料筛选和工艺分析提供参考。
从来料到生产,透过率都值得关注
对于使用塑料激光焊接工艺的企业,透过率检测可以应用在多个环节。
材料开发阶段,可以比较不同树脂、色母、添加剂、厚度以及工艺条件下的激光透过性能,为材料选择提供数据。
来料检验阶段,可以对不同供应商、不同批次塑料件进行检测,观察材料透过率是否存在明显变化。
工艺验证阶段,可以结合激光功率、焊接速度等参数,分析透过率变化与实际焊接效果之间的关系。
生产质控阶段,则可以通过多位置检测发现局部透过率异常,辅助判断零件是否满足设定的检测要求。