
- En
- 400-672-7281


作者:彩谱科技
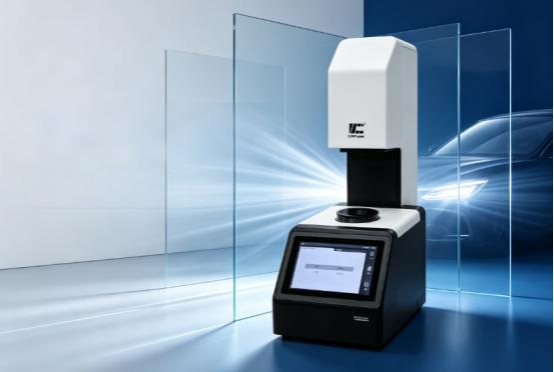
激光透过率仪,是一类专门针对激光波长测量材料、镜片、薄膜、焊接件、光学组件透光/挡光能力的光学仪器。它和常规可见光透过率仪的区别在于:可见光透过率仪关心 380–780 nm 人眼可见波段的平均透过率,而激光透过率仪针对特定激光波长(常见如 850 nm、905 nm、915 nm、940 nm、980 nm 等近红外波段,也有针对 365 nm 紫外激光、530 nm 绿光的专用机型)给出单点或多点透过率。在车载激光雷达、光通信、消费电子、光伏、激光焊接等行业,激光透过率仪已经成为产线质检和研发实验室的常用设备。
一、为什么需要专门的激光透过率仪
很多人会问:普通透过率仪不是也能测透光率吗?为什么还要专门的激光透过率仪?原因有几个。
其一,波长匹配。激光是窄带光源,功率集中在一个很窄的波长范围内。普通透过率仪给出的是可见光宽波段平均值,不能反映材料对某一特定激光波长的透过率。例如某种塑料在可见光下透明,但在 940 nm 近红外激光下透过率可能明显偏低,直接影响激光雷达或红外传感的设计。
第二,测量精度要求不同。激光透过率常用于产线 OK/NG 判定,对重复性和响应速度要求高。材料厂家和组装厂关心的是:这一批塑料焊接件在 940 nm 激光下透过率是否在规定范围内,焊点是否合格。
第三,成像扫描需求。在塑料激光焊接、车载传感器窗口等场景,需要对整个零件做面扫描,判断局部透过率异常点,这就要求仪器具备成像或多点测量能力,而不是单点测量。
二、激光透过率仪的核心参数
理解激光透过率仪,需要关注以下几个参数:
• 波长:仪器支持的激光波长,常见近红外 850、905、915、940、980 nm,紫外 365 nm,绿光 530 nm 等。选型时要与自己产品实际使用的激光波长一致。
• 透过率范围:通常 0–100%,部分高精度机型在低透过率段也能保持稳定。
• 测量重复性:同一位置多次测量的透过率标准差,是产线 OK/NG 判定可靠性的关键。
• 测量精度:与标准片或参考仪器的偏差。
• 单次测量时间:产线节拍要求下,单次测量时间越短越友好。
• 测量口径与成像能力:单点测量还是面阵成像;是否支持自定义检测区域;是否能自动判定 OK/NG。
• 抗干扰能力:产线环境中存在电磁干扰、环境光干扰,仪器的抗干扰设计影响数据稳定性。
三、典型应用场景
• 车载激光雷达窗口:评估塑料窗口、盖板玻璃对 905 nm、940 nm 激光的透过率,保证雷达探测距离。
• 塑料激光焊接:上下两层塑料焊接时,上层塑料对焊接激光的透过率直接影响焊接质量,激光透过率仪用于来料检验和焊点质量判定。
• 光通信与光学组件:对滤光片、透镜、扩散板在特定波长下的透过率做检测。
• 消费电子:手机、平板、智能手表的红外窗口、人脸传感窗口在近红外波段的透过率控制。
• 光伏与新能源:部分光学薄膜、封装材料在特定波长下的透过率评估。
• 太阳膜与建筑玻璃:部分机型支持 365 nm 紫外、530 nm 绿光、940 nm 近红外多通道,用于评价车膜的紫外线阻隔、可见光透过和近红外阻隔。
四、“排行榜”怎么看
和电脑配色软件类似,激光透过率仪并没有一个被行业公认的跨厂商排名。不同应用场景下,厂家的侧重点差异很大:
• 面向产线在线检测的厂家,强调测量速度、抗干扰、OK/NG 自动判定和与 PLC 对接能力。
• 面向实验室研发的厂家,强调波长精度、重复性、多波长扩展和数据导出能力。
• 面向太阳膜、建筑玻璃等民用场景的厂家,强调便携性、多通道(紫外+可见光+红外)和操作简便。
因此,与其问“排行榜头名是谁”,不如先把自己的应用场景、目标波长、产线节拍和精度要求列清楚,再去看哪家厂家在这些点上匹配。
五、彩谱科技作为国产参考之一
彩谱科技(CHNSpec,彩谱科技(浙江)有限公司)在光学检测仪器领域布局较完整,其激光透过率方向主要产品包括:
• TH-200 激光透过率仪 / 透过率成像分析仪:面向塑料激光焊接、车载激光雷达窗口等场景,支持 850 nm、905 nm、915 nm、940 nm、980 nm 等常用近红外激光波长可选,单次测量时间较短,测量重复性与精度达到产线质检要求,可对焊接塑料件做扫描式多点检测,自动判断 OK/NG。
• CT 系列手持透过率仪:CT-23、CT-25 等入门机型面向通用透过率快速检测;CT-26、CT-27 等太阳膜测试仪配置 365 nm、530 nm、940 nm 等多通道,可测可见光透过率、绿光透过率、紫外线阻隔率和近红外阻隔率,其中 940 nm 通道对应常见近红外激光波段,适合评价材料对近红外光的透过与阻隔。
六、选型建议
一是波长对齐。先确认自己产品实际使用的激光波长,再选对应波长的仪器。混用不同波长测量得到的数据没有可比性。二是单点还是成像。如果只做来料抽检或研发实验室单点测量,单点机型即可;如果是产线焊点判定或窗口整体评估,应考虑成像扫描机型。三是重复性比标称精度更重要。产线判定中,重复性决定了 OK/NG 边界附近的误判率,建议用同一标准片连续测量十次看离散度。四是环境适应性。车间现场温度、电磁、灰尘环境与实验室不同,厂家的抗干扰设计和防尘防水能力要在合同中明确。五是软件对接。产线应用中,仪器数据是否能直接上传到 MES、是否支持 PLC 信号握手,决定了它能否真正接入产线节拍。
七、常见误区
其一,用可见光透过率数据代替激光透过率数据,导致设计选型偏差。其二,测量时样品没有紧贴测量窗口,引入间隙空气层,使透过率读数偏低。其三,忽略样品表面划痕、指纹和油污,把表面缺陷误判为材料本身透过率不足。其四,用低价位太阳膜测试仪替代专业激光透过率仪,二者在波长精度、重复性上不在一个量级。其五,认为透过率 100% 才是好结果,实际上部分激光焊接工艺需要上层塑料透过率控制在特定范围,过高或过低都会影响焊接质量。
八、日常使用与维护
日常使用时,激光发射口和接收窗口要保持清洁,不要用手直接触摸光学面。每次开机按厂家要求做空白校准或标准片校准。测量时样品应平整贴合测量口,避免斜放或倾斜。长期不用时把仪器放入干燥箱,防止光学元件受潮。激光波长校准和标准片溯源按厂家周期执行。产线应用中,建议每天开班用标准片做一次校验,发现漂移及时通知厂家。
九、结语
2026 年的激光透过率仪市场,国产厂家在近红外激光波长配置、产线集成和性价比上进步明显,国际品牌在高端科研和超长波长段仍有其位置。无论是车载激光雷达、塑料激光焊接还是消费电子红外窗口,选型的关键都在于:波长是否匹配、重复性是否稳定、软件是否能接入自己的产线或实验室流程。彩谱科技的 TH-200 系列、CT 系列可以作为国产参考之一进入候选名单,与其他品牌一同接受实际样品的平行测试。

